
很多采購朋友只看到成品鋼筋網片,不知道它是怎么從一根根鋼筋變成整張網片的。了解生產工藝,能幫你更好地判斷產品質量、辨別廠家實力。徐州祥東作為徐州本地實體生產廠家,今天帶大家完整走一遍鋼筋網片的生產流程,從原料到成品,每一步都講清楚。
一、第一步:原料采購與檢驗
1. 原料進廠
生產鋼筋網片的原料主要是盤條鋼筋(成卷的鋼筋),常用材質有:
冷拔光面鋼筋:Q235、Q195 盤條
冷軋帶肋鋼筋:HRB400 盤條冷軋加工
熱軋帶肋鋼筋:HRB400、HRB500 直條鋼筋
2. 原料檢驗
每批原料進廠必須檢驗:
核對材質單、合格證;
抽檢直徑、外觀;
重要項目還要送檢做力學性能試驗;
不合格原料堅決不用,從源頭把控質量。
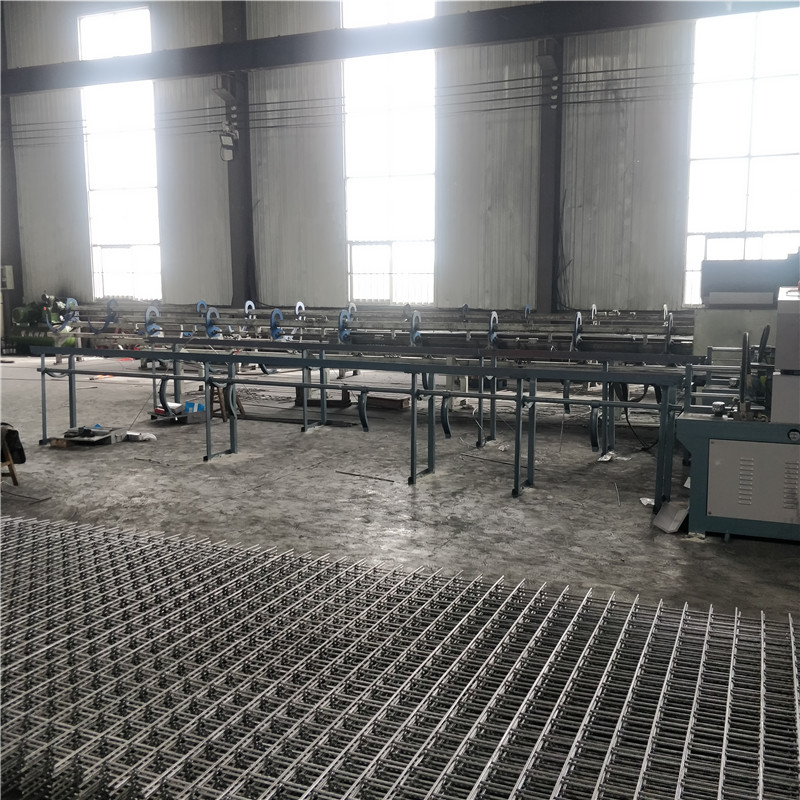
二、第二步:鋼筋調直與冷拔
1. 調直
盤條鋼筋是卷著的,首先要通過調直機拉直、切斷成所需長度。
調直后的鋼筋必須平直,無明顯彎曲;
切斷長度誤差控制在標準范圍內。
2. 冷拔(如需細規格)
如果需要更細的絲徑(如 2mm、3mm),盤條要經過拔絲機冷拔加工,逐步拉細到目標直徑。
冷拔過程會提高鋼筋強度;
每道次拔絲量不能太大,否則鋼筋會變脆。
三、第三步:排焊成型(核心工序)
這是最關鍵的一步,把一根根鋼筋焊接成網:
擺絲排料:
縱向鋼筋和橫向鋼筋分別送入排焊機,按設定的網孔間距排列整齊;
電阻壓力焊:
上下電極通電加壓,利用鋼筋接觸電阻產生的熱量,把交叉點瞬間熔焊在一起;
優點:焊接速度快、焊點牢固、無需焊材;
關鍵點:電流、壓力、焊接時間要精準控制,參數不對會出現虛焊或焊穿。
自動連續生產:
全自動排焊機一次成型,網孔均勻、焊點一致,效率很高,一臺設備一天能生產幾千平米。
四、第四步:表面處理(按需)
根據客戶需求,部分網片需要做表面處理:
1. 黑絲網片(不處理)
焊接成型后直接就是成品,價格最低,適合室內混凝土包裹使用。
2. 鍍鋅處理
熱鍍鋅:網片浸入高溫鋅液,形成厚鋅層,防銹最好,戶外工程首選;
電鍍鋅:電解方式鍍鋅,鋅層薄、外觀亮,適合輕度防銹場景。
3. 其他處理
浸塑、噴塑:用于護欄網、裝飾網;
環氧涂層:特殊防腐要求的工程。
五、第五步:質檢與修整
成品出來后,質檢環節不能少:
外觀檢查:看有沒有開焊、漏焊、明顯變形;
尺寸測量:抽測絲徑、網孔、長寬是否達標;
焊點抽檢:隨機掰幾個焊點,檢查焊接牢固度;
修整:個別開焊的人工補焊,邊緣毛刺打磨平整。
六、第六步:打包入庫
計數打包:按一定數量(一般 10 片或 20 片)一捆,用打包帶捆扎牢固;
掛標牌:每捆掛標牌,注明規格、材質、數量、批號、生產日期、廠家;
入庫堆放:分類碼放,墊高防潮,做好標識,等待發貨。
七、怎么從工藝看廠家實力?
看設備:全自動數控排焊機 > 半自動 > 人工焊接,設備越先進,質量越穩定;
看質檢:有專門質檢環節、每批都出報告的廠家,質量更有保障;
看原料:用大廠正規盤條的,比用回收料、雜牌料的質量好得多;
看產能:設備多、生產線多的廠家,大訂單交貨有保障。
結尾
徐州祥東擁有多條全自動鋼筋網片排焊生產線,原料選用正規大廠盤條,每道工序都有質檢,產品穩定可靠。歡迎來廠參觀生產線、現場看貨,也可以視頻連線看生產過程。
